
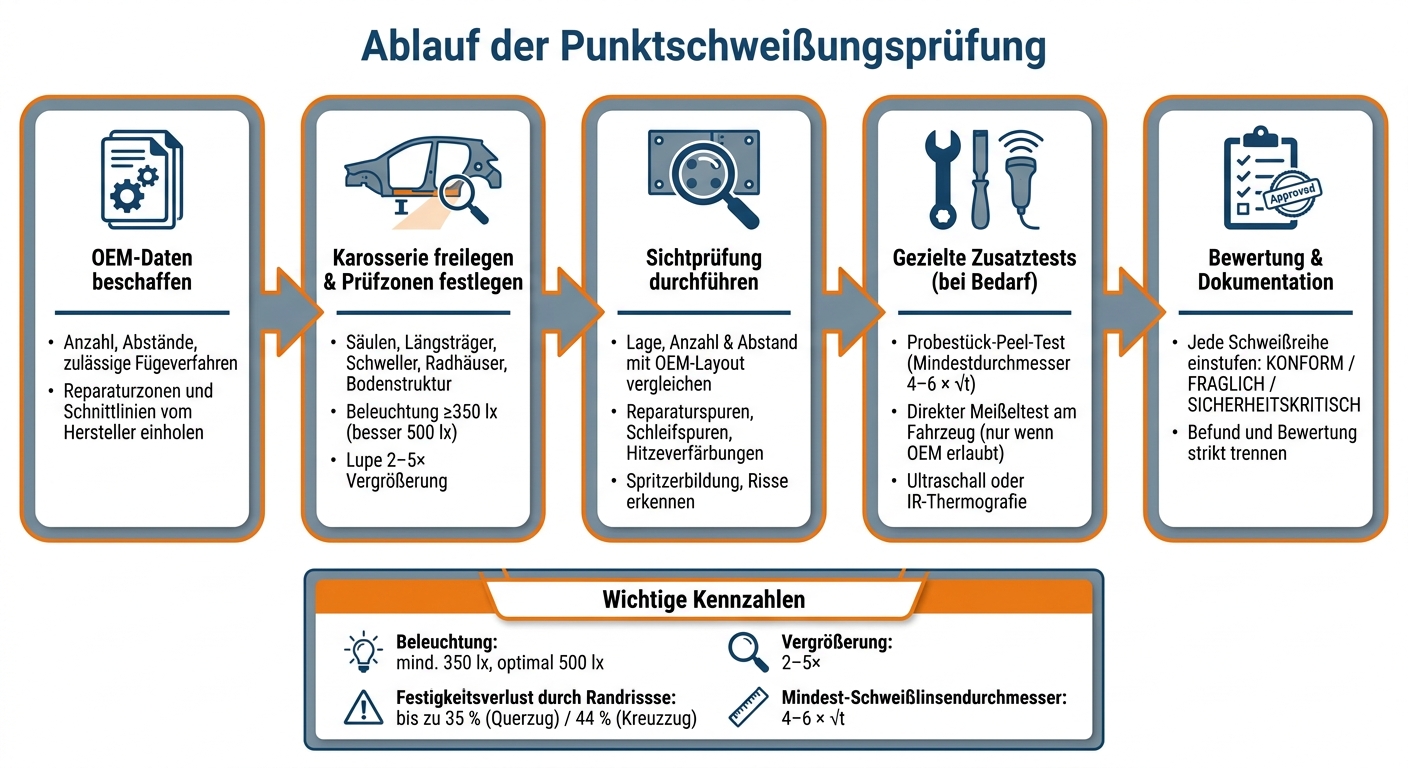
Schon ein fehlender Schweißpunkt kann die Karosseriestruktur schwächen. Ich prüfe Punktschweißungen deshalb immer in einer klaren Reihenfolge: OEM-Daten besorgen, Schweißreihen freilegen, sichtbare Spuren und Abstände prüfen, danach bei Bedarf mit Zusatztests nachlegen und am Ende jede Reihe als konform, fraglich oder sicherheitskritisch einstufen.
Wenn du es kurz wissen willst:
- Ich gleiche Lage, Anzahl und Abstand der Punkte mit den Herstellervorgaben ab.
- Ich suche nach Reparaturspuren wie Schleifen, Hitzeverfärbungen, gestörtem Dichtstoff oder aufgebohrten Punkten.
- Ich prüfe, ob das Fügeverfahren zulässig war, etwa Punktschweißen oder Lochschweißen laut OEM-Handbuch.
- Ich halte Befund und Bewertung sauber getrennt fest.
- Bei offenen Punkten nutze ich je nach Fall Probestück-Tests, Meißeltests am Fahrzeug oder zerstörungsfreie Verfahren.
Ein paar feste Anhaltspunkte aus dem Ablauf:
- Beleuchtung: mindestens 350 lx, besser 500 lx
- Lupe: 2- bis 5-fache Vergrößerung
- Risse am Rand können die Festigkeit laut den genannten Daten um bis zu 35 % bzw. 44 % senken
- Peel-Tests an Proben nutzen oft einen Richtwert von 4–6 × √t für den Schweißlinsen-Durchmesser
Kurz gesagt: Ich verlasse mich nicht nur auf den ersten Blick. Spuren außen sind der Anfang. Das Urteil entsteht erst durch den Abgleich mit den OEM-Vorgaben, saubere Messung und – falls nötig – weitere Prüfung.
Punktschweißung prüfen: 5-Schritte-Ablauf für Sachverständige
Vorbereitung: Fahrzeugzugang, Referenzdaten und Prüfmittel
Bevor auch nur ein einzelner Schweißpunkt geprüft wird, läuft erst die Vorbereitung. Ohne OEM-Karosserie- und Reparaturdaten bleibt die Beurteilung zu vage. Danach werden die betroffenen Flansche freigelegt und direkt mit den Herstellervorgaben abgeglichen.
OEM-Reparaturdaten vor der Inspektion beschaffen
Der erste Schritt ist klar: OEM-Karosserie- und Reparaturdaten müssen vor der eigentlichen Inspektion vorliegen. Dazu zählen die Anzahl je Schweißreihe, die Abstände zwischen den Punkten, zulässige Fügeverfahren wie Widerstandspunktschweißen, MAG-Lochschweißen, Kleben und Nieten sowie die vom Hersteller festgelegten Reparaturzonen und Schnittlinien.
Diese Daten sind die Referenz. Abweichungen bei Lage, Anzahl und Verfahren lassen sich nur so sauber gegen die OEM-Vorgaben prüfen.
Relevante Karosseriebereiche öffnen und Prüfzonen festlegen
Aus Schadenbild und OEM-Strukturdiagrammen leitet der Sachverständige ab, welche Bereiche geprüft werden müssen. Typische Prüfzonen sind:
- Säulen
- Längsträger
- Schweller
- Radhäuser
- Bodenstruktur
Für den Zugang werden Hebebühne, Verkleidungen und Abdeckungen entfernt. Die Demontage sollte dabei dokumentiert werden. Erst danach startet die Sichtprüfung der einzelnen Schweißreihen.
Beleuchtung, Messmittel und Dokumentation einrichten
Jetzt geht es um saubere Sicht und genaue Messpunkte. Die Beleuchtung sollte bei mindestens 350 lx, besser bei 500 lx liegen. Gezieltes LED-Streiflicht zeigt Wärmeverfärbungen, Schleifspuren und unregelmäßige Schweißpunkte oft sofort. Bei schwer zugänglichen Flanschen helfen Spiegel oder Endoskope. Für Details kommt zusätzlich eine Lupe mit 2- bis 5-facher Vergrößerung zum Einsatz.
Für die Maßerfassung werden Schieblehre und Schweißpunktlehre genutzt. Damit lassen sich Abstände und Linsendurchmesser in Millimetern aufnehmen. Parallel dazu entsteht ein Prüfplan. Darin wird jede Schweißreihe klar markiert, zum Beispiel „Reihe A1 – Außenschweller links“. So lassen sich Fotos und Messwerte ohne Durcheinander der richtigen Stelle zuordnen.
sbb-itb-d35113a
Sichtprüfung: Reparaturspuren, Schweißmuster und sichtbare Fehler
Jetzt folgt der systematische Abgleich der freigelegten Prüfzonen mit dem OEM-Muster. Genau hier zeigt sich, ob die Unibody-Struktur noch dem ursprünglichen Fügeprinzip des Herstellers entspricht. Der Sachverständige geht dabei Abschnitt für Abschnitt vor: zuerst Lage und Abstand, dann Reparaturspuren, am Ende die Schweißqualität. Zwischen einzelnen Bereichen hin- und herzuspringen ist keine gute Idee. Sonst gehen Fehlermuster leicht unter, die sich über mehrere Schweißreihen ziehen. Maßgeblich ist zuerst der Vergleich mit dem Werkslayout, danach die Einordnung von Spuren und Fehlerbildern.
Schweißlage und Abstände mit dem Werkslayout vergleichen
Jede Schweißreihe wird direkt mit den OEM-Daten abgeglichen. Lage, Anzahl und Abstand der Punkte müssen zum Herstellerplan passen. Fehlende Punkte schwächen die Steifigkeit und sind sicherheitskritisch. Zusätzliche Punkte außerhalb der OEM-Position wirken ohne Reparaturdokumentation nicht schlüssig. Und wenn die Abstände klar unruhig sind, mit Clustern und größeren Lücken, spricht das oft für unsaubere Reparaturarbeit.
Laut OEM-Reparaturvorgaben soll der Abstand neuer Reparaturschweißungen entweder dem originalen Abstand entsprechen oder sich am nächstgelegenen Werkspunkt orientieren. Danach lohnt sich der Blick auf das Umfeld jeder Schweißreihe. Dort wird oft schnell klar, ob schon einmal gearbeitet wurde.
Reparaturspuren rund um jede Schweißreihe deuten
Schleifspuren, frischer oder ungleichmäßiger Nahtdichtstoff, Farbabweichungen im Korrosionsschutz und sichtbare Übergangskanten bei Nachlackierungen sprechen zusammen oft eine klare Sprache.
Besonders aufschlussreich sind Lochschweißungen an Stellen, die laut OEM-Daten ab Werk punktgeschweißt waren. Solche Ersetzungen können zulässig sein, aber nur dann, wenn das Reparaturhandbuch sie ausdrücklich freigibt. Fehlt diese Dokumentation, ist das in sicherheitsrelevanten Bereichen kritisch. Genau solche Spuren helfen bei der Frage: Ist das nur ein optischer Unterschied oder steckt ein fachlicher Mangel dahinter?
Sichtbare Schweißqualität beurteilen und Fehlermuster notieren
Geprüft werden Eindruck, Gleichmäßigkeit, Spritzerbildung, Risse und Versatz. Risse, die schon ohne Vergrößerung zu sehen sind, sowie Löcher, die den Schweißpunkt komplett durchdringen, sind sicherheitskritisch. Studien zeigen: Risse am Rand der Indentation können die Querzugfestigkeit um bis zu 35 % und die Kreuzzugfestigkeit um bis zu 44 % senken.
| Kriterium | Werkszustand | Repariert, aber akzeptabel | Sicherheitskritischer Hinweis |
|---|---|---|---|
| Indentation | Gleichmäßig, flach, an die Elektrodenform angepasst | Leicht variierende Tiefe bei sonst sauberer Ausführung | Zu tiefer Eindruck, Ausdünnung > 30 % der Blechdicke |
| Reihengleichmäßigkeit | Einheitliches Muster, stabiler Abstand | Kleine Abstandsvariationen im Rahmen der OEM-Vorgaben | Cluster und große Lücken im Wechsel, fehlende Punkte |
| Spritzerbildung | Kaum bis keine Metallspritzer | Leichte Metallperlen ohne Kantenaufbruch | Starke Spritzerbildung, verbrannte Kanten, Verfärbungen entlang der Reihe |
| Risse | Keine sichtbaren Risse | – | Risse ohne Vergrößerung sichtbar, Randaufbrüche |
| Lochschweißung statt Punktschweißung | Nicht vorhanden | OEM-Reparaturhandbuch erlaubt Lochschweißungen ausdrücklich | Undokumentierte Substitution in sicherheitsrelevanter Zone |
Auffällige Punkte werden markiert und fotografiert, jeweils mit Maßstab und genauer Lageangabe. So lässt sich später sauber prüfen, ob ein Fehlermuster nur vereinzelt vorkommt oder sich über eine ganze tragende Naht zieht.
Gezielte Prüfung: Schweißfestigkeit jenseits der Oberfläche
Bleiben markierte Schweißreihen nach der Sichtprüfung offen, geht die Prüfung einen Schritt weiter. Dann zählen vor allem drei Wege: zerstörende Tests an Probestücken, direkte Meißeltests am Fahrzeug und zerstörungsfreie Verfahren wie Ultraschall oder Thermografie. Kurz gesagt: Man trennt zwischen Probestücken, Prüfungen am Fahrzeug und zerstörungsfreien Verfahren.
Zerstörende Stichproben dort, wo Reparaturvorgaben einen Nachweis fordern
Peel- und Meißeltests finden an Probestücken statt, nicht an den eigentlichen Schweißpunkten des Fahrzeugs. Diese Probestücke müssen aus demselben Material bestehen und die gleiche Blechdicke haben wie die reparierte Karosseriezone. Geschweißt wird mit denselben Parametern wie bei der Reparatur.
Beim Peel-Test wird das obere Blech des Probestücks mit einer Zange abgeschält, bis die Schweißlinse abreißt. Danach werden der Durchmesser und das Bruchbild beurteilt. In OEM-Vorgaben findet sich oft ein Mindestdurchmesser von etwa 4–6 × √t (t = Blechdicke in mm). Reißt das Grundmaterial rund um die Schweißlinse aus, spricht das für eine tragfähige Verbindung. Trennt sich die Verbindung dagegen an der Fügefläche, weist das auf zu geringe Fusion hin.
Direkte Meißeltests am Fahrzeug nur mit Dokumentation und Begründung
Ein direkter Meißeltest an echten Reparaturschweißpunkten ist teilzerstörend. Er ist nur zulässig, wenn die Reparaturanleitung des Herstellers das ausdrücklich erlaubt oder verlangt. In der Werkstatt betrifft das meist nur wenige gut erreichbare Überlappungspunkte, oft an neu eingesetzten Strukturbauteilen.
Für das Gutachten ist saubere Dokumentation Pflicht. Jeder geprüfte Schweißpunkt muss genau verortet, fotografiert und mit Durchmesser sowie Bruchbild festgehalten werden. Wurde ein Punkt beim Test beschädigt, muss auch die anschließende Wiederherstellung dokumentiert werden, zum Beispiel eine neue Schweißung nach OEM-Vorgabe. Dieses Ergebnis fließt direkt in die Bewertung der betroffenen Schweißreihe ein.
Ultraschall und Thermografie für zerstörungsfreie Bestätigung
Wenn zerstörende Tests nicht infrage kommen, sind zerstörungsfreie Verfahren oft der bessere Weg. Das gilt zum Beispiel für tragende Bereiche wie A- oder B-Säulen. Dort könnte das Entfernen von Schweißpunkten die Strukturintegrität schwächen.
Die wichtigsten Verfahren im Überblick:
| Methode | Zerstörend oder nicht? | Was sie zeigt | Typischer Einsatz | Grenzen |
|---|---|---|---|---|
| Probestück-Peel-/Meißeltest | Zerstörend (nur Probestücke) | Schweißlinsengröße, Versagensart, Übereinstimmung mit OEM-Festigkeitskriterien | Prüfung der Schweißparameter und der Ausführung vor oder während der Reparatur | Prüft nicht die echten Fahrzeugschweißpunkte; braucht extra Material und Zeit |
| Direkter Meißeltest am Fahrzeug | Teilzerstörend | Tatsächliches Versagensverhalten einzelner Reparaturschweißpunkte inklusive Schweißlinsengröße | Ausnahmefälle, wenn OEM-Vorgaben einen Nachweis am reparierten Bauteil fordern | Nur an erreichbaren Stellen; muss begründet, dokumentiert und falls nötig nachgeschweißt werden |
| Ultraschallprüfung | Zerstörungsfrei | Interne Fusion, geschätzter Schweißlinsendurchmesser und fehlende Verschmelzung | OEM-Fertigung, spezialisierte ZfP-Dienstleister und größere Karosseriebetriebe | Braucht Spezialausrüstung, Kalibrierung und Erfahrung; Geometrie und Zugänglichkeit können die Messung einschränken |
| IR-/Laser-Thermografie | Zerstörungsfrei | Wärmeverteilung als Hinweis auf die Schweißlinse, Kaltverbindungen, Auswurf und systematische Prozessfehler | Automatisierte oder halbautomatische Prüfung vieler Schweißpunkte; spezialisierte Gutachten bei komplexen Strukturen | Setzt passende Ausrüstung und Auswerte-Know-how voraus |
Bewertung und Schlussfolgerung: OEM-Vorgaben abgleichen und Ergebnis dokumentieren
Befunde mit Herstellervorgaben und anerkannten Standards abgleichen
Nach der Sicht- und Zusatzprüfung kommt der direkte Abgleich mit den OEM-Vorgaben. Dabei prüfen Sie jede Schweißreihe am OEM-Soll: Lage, Abstand, Anzahl, Nahtbild und Fügeverfahren müssen zum Modell, Baujahr und betroffenen Karosseriebereich passen.
Allgemeine Standards wie AWS D8.1M-2021 sind dabei nur eine Ergänzung. Sie helfen dann weiter, wenn OEM-Daten fehlen oder nicht klar genug sind. Sie ersetzen die Herstellervorgaben aber nicht.
Jede Schweißreihe einordnen: konform, fraglich oder sicherheitskritisch
So wird aus einzelnen Beobachtungen eine klare Einstufung für jede Schweißreihe.
| Bewertungsstufe | Wann sie zutrifft | Typische Folge |
|---|---|---|
| Konform | Lage, Abstand und Nahtbild entsprechen den OEM-Vorgaben | Keine Beanstandung |
| Fraglich | Abweichungen sind sichtbar, aber ihre Relevanz für die Sicherheit ist nicht eindeutig oder der Befund lässt sich nicht abschließend beurteilen | Nachprüfung |
| Sicherheitskritisch | Deutliche Abweichungen, fehlende Punkte in tragenden Bereichen, unzulässige Fügeverfahren oder sichtbare Überhitzung oder Korrosion | Reparatur oder Neubeurteilung |
Wesentliche Inhalte des Gutachtens
Im Gutachten sollten Sie jede Schweißreihe sauber festhalten: Bauteil, Lage, Sollmaß, Foto und Abweichung. Wichtig ist, Befund und Bewertung strikt zu trennen.
Beobachtete Tatsachen wie fehlende Punkte, Schleifspuren, Hitzeverfärbungen oder Deformationen gehören in den Befund. Die technische Einordnung kommt erst danach. Genau diese Trennung macht ein Gutachten belastbar.
Wenn ein Befund nicht klar genug ist, formulieren Sie das auch so. Geeignet sind Angaben wie „nicht abschließend beurteilbar" oder „weitere Klärung empfohlen".
FAQs
Wann ist eine Punktschweißung sicherheitskritisch?
Eine Punktschweißung ist sicherheitskritisch, wenn sie an tragenden Fahrzeugteilen sitzt, zum Beispiel an der A-, B- oder C-Säule, am Rahmen oder am Fahrgestell.
Sind Schweißpunkte beschädigt, verformt oder verrutscht, kann das auf Schwächen in der Struktur hindeuten. Das wirkt sich im schlimmsten Fall auf die Fahrstabilität und die Crashsicherheit aus. Genau deshalb ist eine fachgerechte Prüfung durch CUBEE Sachverständige unverzichtbar.
Welche Reparaturspuren deuten auf Nacharbeiten hin?
Hinweise auf Nacharbeiten an der Unibody-Struktur sind vor allem:
- verzogene Spaltmaße
- ungleichmäßige Lackierungen
- Risse oder Deformationen an Rahmen oder Karosserie
- verschobene oder beschädigte Schweißpunkte
Auch Schichtdickenmessungen können Auffälligkeiten zeigen. Liegen die Werte deutlich höher, spricht das oft für Spachtelmasse oder eine Nachlackierung. Dazu kommen weitere Prüfmethoden wie die Reparaturhistorie, Thermografie und 3D-Laser-Rahmenmesssysteme. Sie helfen dabei, verdeckte Spuren sichtbar zu machen.
Wann sind Zusatztests statt Sichtprüfung nötig?
Zusatztests sind dann nötig, wenn eine reine Sichtprüfung das ganze Schadensbild nicht sicher zeigt. Das ist vor allem der Fall, wenn der Verdacht auf verdeckte Strukturschäden, interne Materialermüdung oder Torsionsverdrehungen der Karosserie besteht.
Auch bei komplexen Unfallhergängen, betroffenen Sicherheitsbauteilen wie Hochvoltbatterien, rechtlichen Unklarheiten oder schwierigen Aufnahmebedingungen reichen Fotos und Sichtkontrollen oft nicht aus. Dann sind weiterführende Untersuchungen nötig. In solchen Fällen nimmt die CUBEE Sachverständigen AG eine manuelle Einschätzung vor.
Verwandte Blogbeiträge
- Warum Spalt- und Bündigkeitsmessung wichtig ist
- Wie erkennt man verdeckte Schäden bei der Sichtprüfung?
- Welche Punkte prüft Lichttest im KFZ Gutachten?
- Wie läuft PN-Messung mit PEMS am Fahrzeug ab?